Característica:Resistente a ácidos y álcalis(Excepto el ácido fluorhídrico, el ácido fosfórico y las soluciones alcalinas concentradas a alta temperatura)Amplio rango de temperaturas-100℃~300℃Transparente y fácil de observarAceptamos diseños personalizados
Característica:Resistente a ácidos y álcalis(Excepto ácido fluorhídrico, ácido fosfórico y solución alcalina concentrada a alta temperatura)Amplio rango de temperatura:-105℃~300℃Proceso de reacción visibleAceptar diseño personalizado
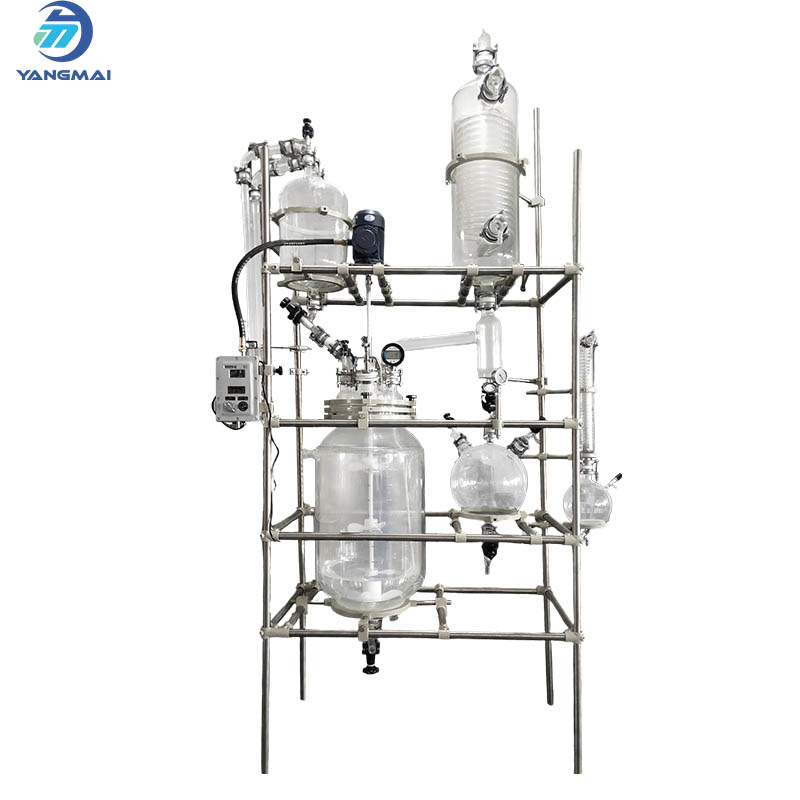
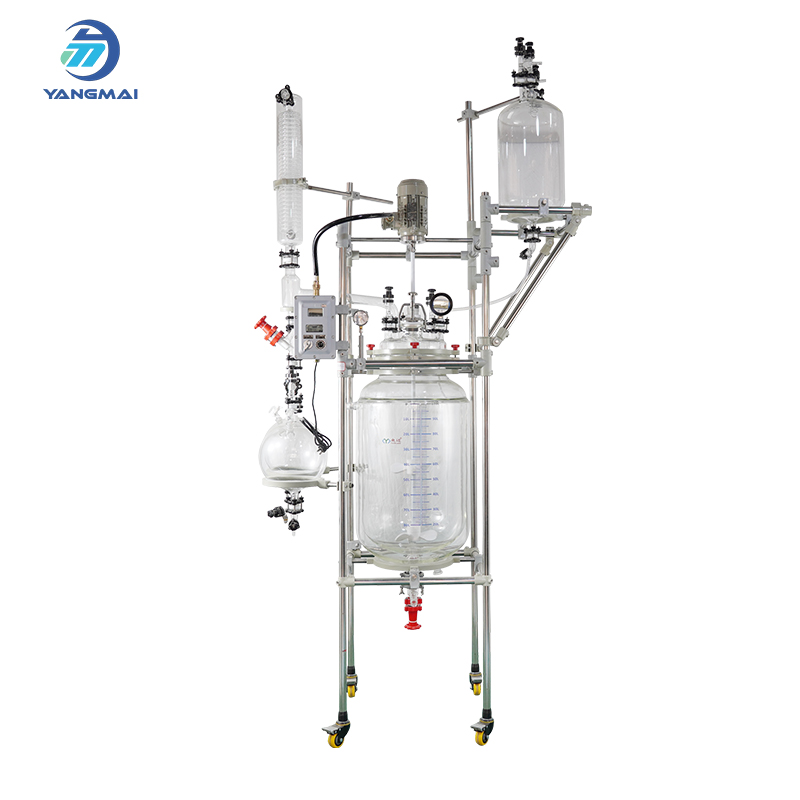
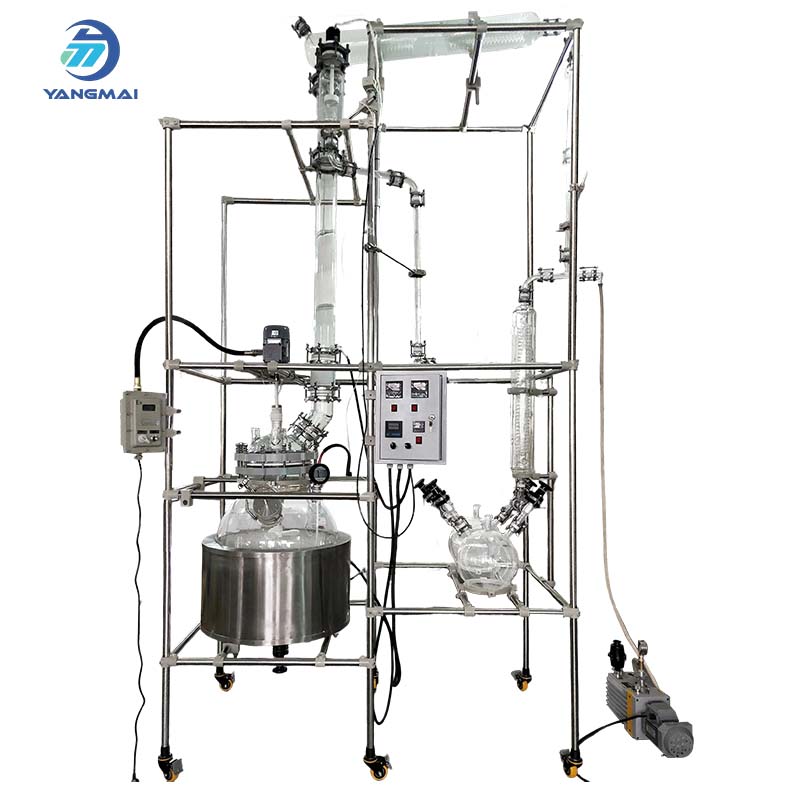
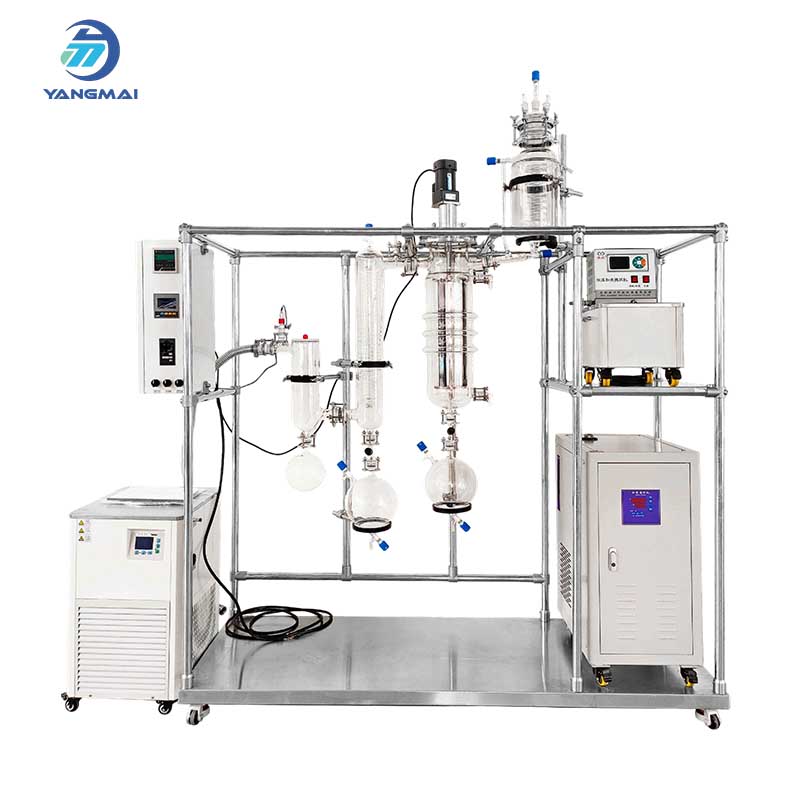
Reactor de destilación de vidrio multifuncional de 100 l Está diseñado para una eficiente separación química y recuperación de solventes.Característica:Resistente a ácidos y álcalis(Excepto ácido fluorhídrico, ácido fosfórico y solución alcalina concentrada a alta temperatura)Amplio rango de temperatura:-100℃~300℃Transparente y fácil de observar.Aceptar diseño personalizado
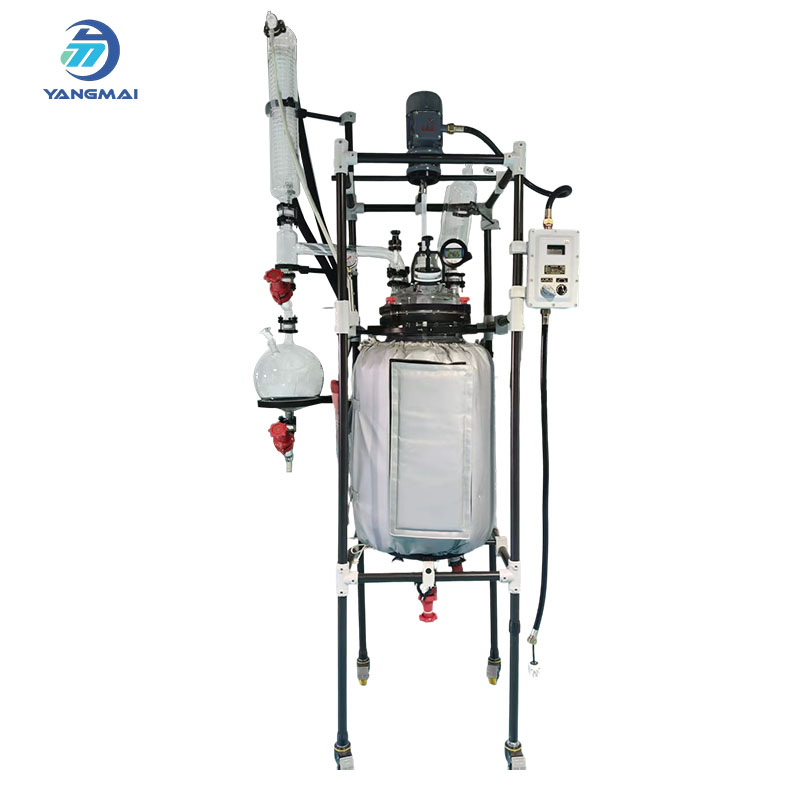
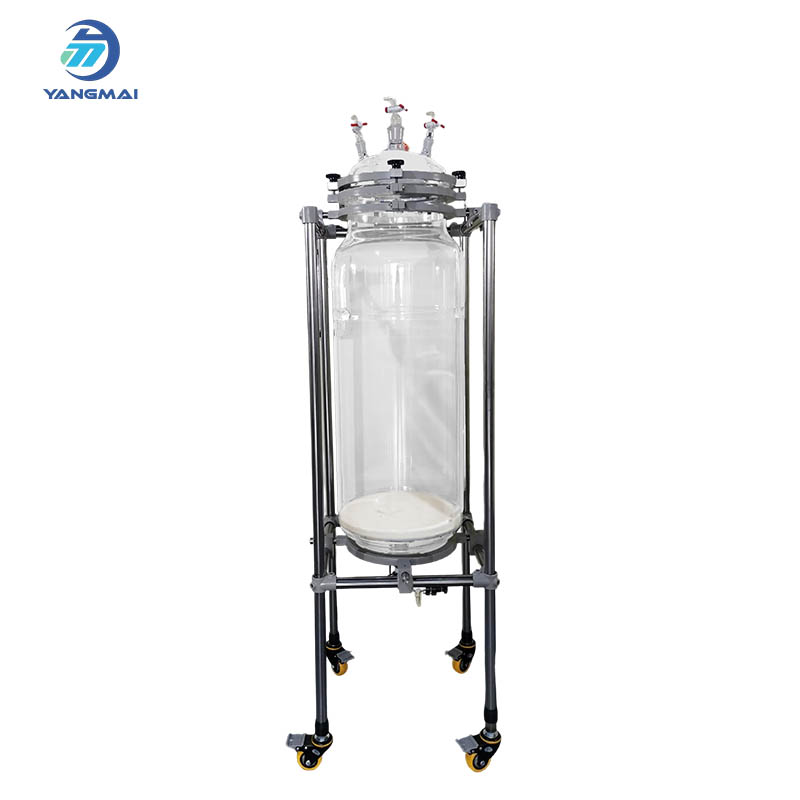
El reactor de vidrio multifuncional de 100L es un equipo versátil ampliamente utilizado en las industrias química, farmacéutica, alimentaria y biotecnológica.Característica:Resistente a ácidos y álcalis(Excepto ácido fluorhídrico, ácido fosfórico y solución alcalina concentrada a alta temperatura)Amplio rango de temperatura:-100℃~300℃Transparente y fácil de observar.Aceptar diseño personalizado
El reactor de vidrio de doble camisa de 100 L está diseñado para reacciones por lotes precisas en condiciones de temperatura controlada. El tanque de compensación integrado de 5 L garantiza una alimentación estable y un equilibrio de presión uniforme durante el funcionamiento.Característica:Resistente a ácidos y álcalis(Excepto ácido fluorhídrico, ácido fosfórico y solución alcalina concentrada a alta temperatura)Amplio rango de temperatura:-100℃~300℃Transparente y fácil de observar.Aceptar diseño personalizado
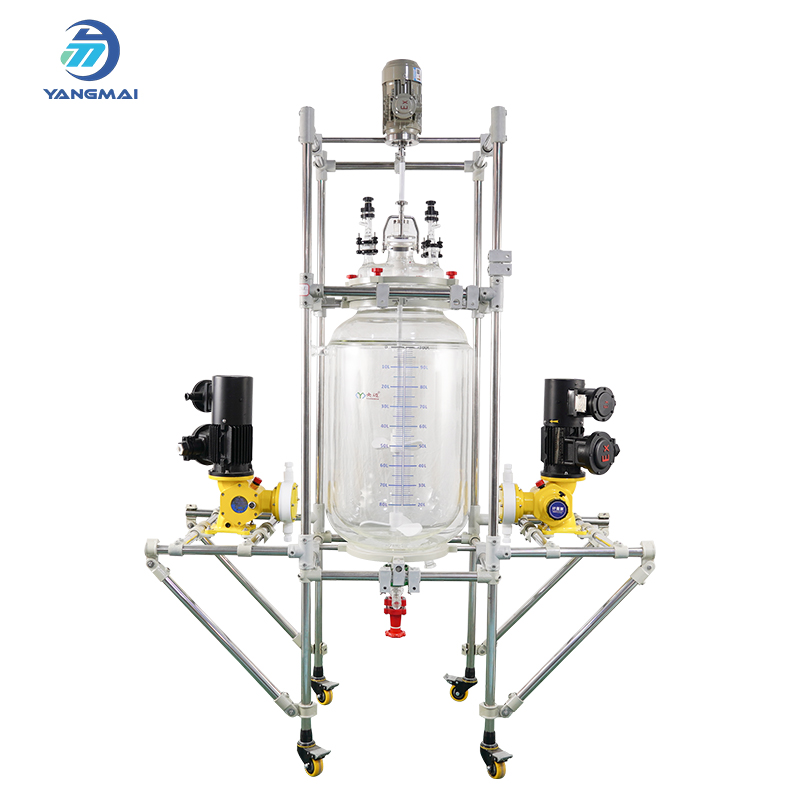
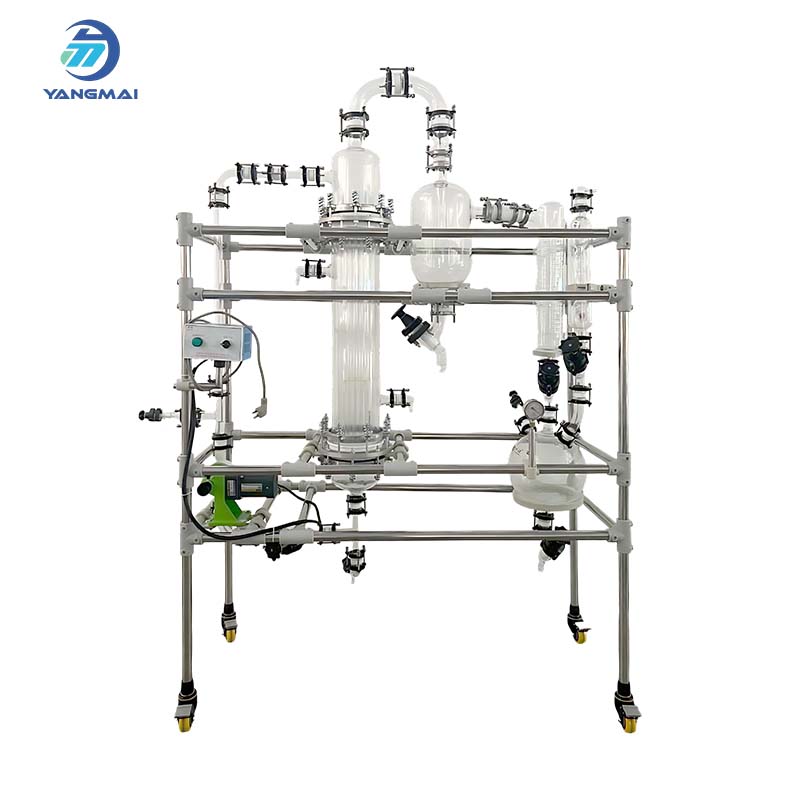
El reactor de vidrio de doble camisa de 100 litros Con una bomba dosificadora integrada, este sistema está diseñado para un control preciso de las reacciones químicas y una adición exacta de líquidos. Su estructura de doble camisa proporciona un calentamiento y enfriamiento uniformes mediante la circulación del fluido, mientras que la bomba dosificadora permite una dosificación controlada y precisa de los reactivos durante procesos de reacción complejos. Esta configuración es ideal para aplicaciones que requieren un control de temperatura estable y una alimentación de líquidos precisa y gradual.Característica:Resistente a ácidos y álcalis(Excepto ácido fluorhídrico, ácido fosfórico y solución alcalina concentrada a alta temperatura)Amplio rango de temperatura: -100℃~300℃Transparente y fácil de observarAceptamos diseños personalizados.
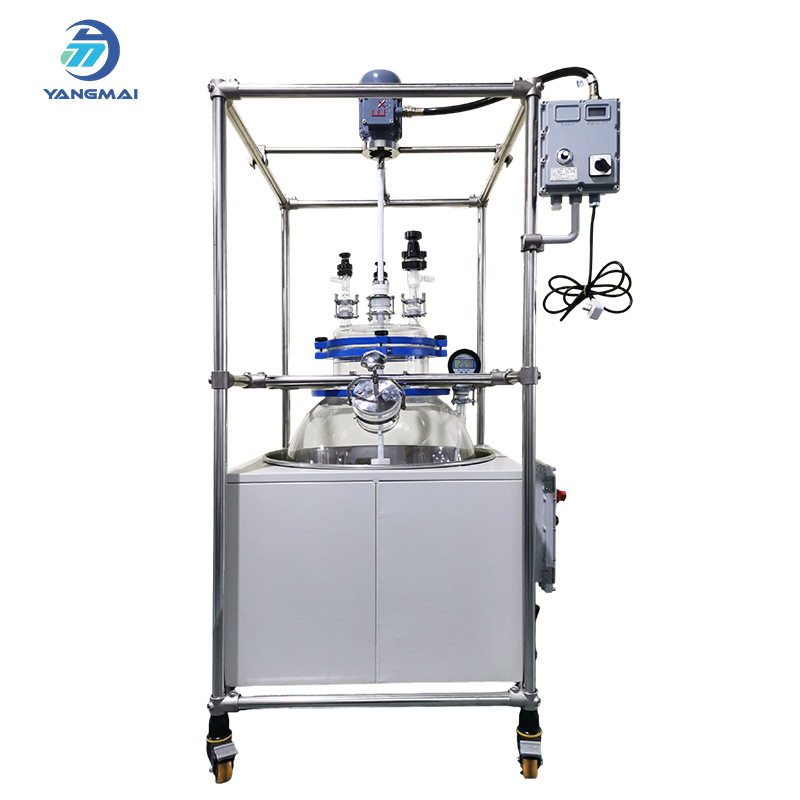
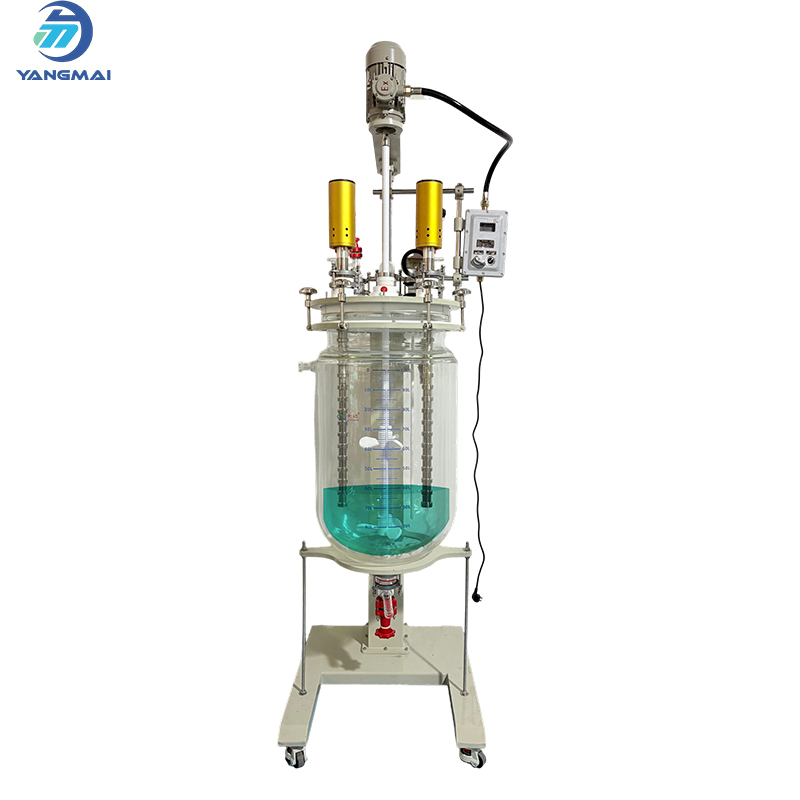
El reactor de vidrio a prueba de explosiones de 100 L con homogeneizador ultrasónico proporciona un rendimiento confiable para la síntesis química y farmacéutica en condiciones seguras.Característica:Resistente a ácidos y álcalis(Excepto ácido fluorhídrico, ácido fosfórico y solución alcalina concentrada a alta temperatura)Amplio rango de temperatura:-100℃~300℃Transparente y fácil de observar.Aceptar diseño personalizado